Taal

Krijg een citaat
Krijg een citaat
 Thuis / Apparatuur / DTN pneumatische plek lasmachine / DTN2 pneumatische plek lasmachine / Dtn2-150 kW lcd display parameter pneumatische plek lasser
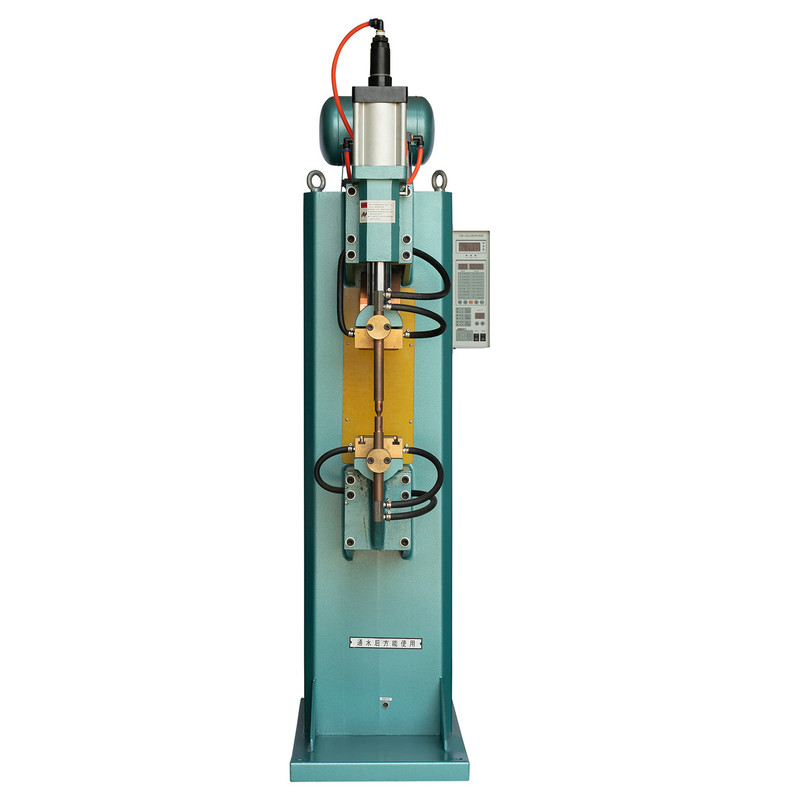


Uitgerust met een microcomputer-besturingssysteem en een LCD-display voor parametervisualisatie, biedt deze DTN2-150 kW LCD-displayparameter pneumatische plek lasser precisie, duidelijkheid en gebruiksgemak. Het produceert minimale vonken tijdens het lassen en zorgt voor robuuste lasresultaten. Ideaal voor het lassen van taken met hete en koude platen, roestvrijstalen platen en draden, moeren en verschillende andere werkstukken, de machine bevat een all-copper transformator en breedspanningstechnologie. Deze technologie zorgt voor automatische spanningsaanpassing binnen een bereik van 20%, waardoor het naadloos wordt aangepast aan verschillende operationele behoeften.
Het bedienen van de lasmachine is eenvoudig onder normale omstandigheden. De microcomputercontroller vergemakkelijkt de uitgebreide aanpassing van parameters zoals druktijd, lasstroom, lasduur, onderhoudsinterval en rustperiode. Deze aanpassingen kunnen allemaal rechtstreeks op de controller worden gemaakt, waardoor het hele proces zeer aanpasbaar en efficiënt is.

Specificaties
| Model | Eenheid | DTN2-200 kW | |
| Primaire spanning | V | 380 | |
| Nominale capaciteit | KVA | 200 | |
| Nominale invoerstroom | A | 526 | |
| Maximale kortsluitstroom | Ka | 32 | |
| Nominale belastingduur | Reken | 20 | |
| Secundaire spanningsreguleringsfase | V | SPEPLOSS VOLTAGE -VEREISTING | |
| Secundaire no-load spanning | mm | 0,5-10 | |
| Verlengingslengte van de elektrode -arm | mm | 450 | |
| Afstand tussen elektrodearmen | mm | 300 | |
| Maximale druk tussen elektroden | N | 8000 | |
| Cilinderslag | mm | 80 | |
| Elektrodegrootte | Elektrode -arm | mm | Ф70 |
| Elektrodehouder | mm | Ф30 | |
| Elektrodekop | mm | Ф25 | |
| Lasdikte | Koolstofarme staal | mm | 6 6 |
| Roestvrij staal | mm | 3 3 | |
| Aluminium | mm | 1 1 | |
| GecoMPRimeerde luchtdruk | mpr | 0.6 | |
| Gecomprimeerd luchtverbruik | M3/H | 22 | |
| Koelwaterstroom | L/min | 5 | |
| Voer de dwarsdoorsnede van de draad in | mm2 | 50 | |
Aanbevolen producten
BLIJF IN CONTACT


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
LEES MEER
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrication, and r...
LEES MEER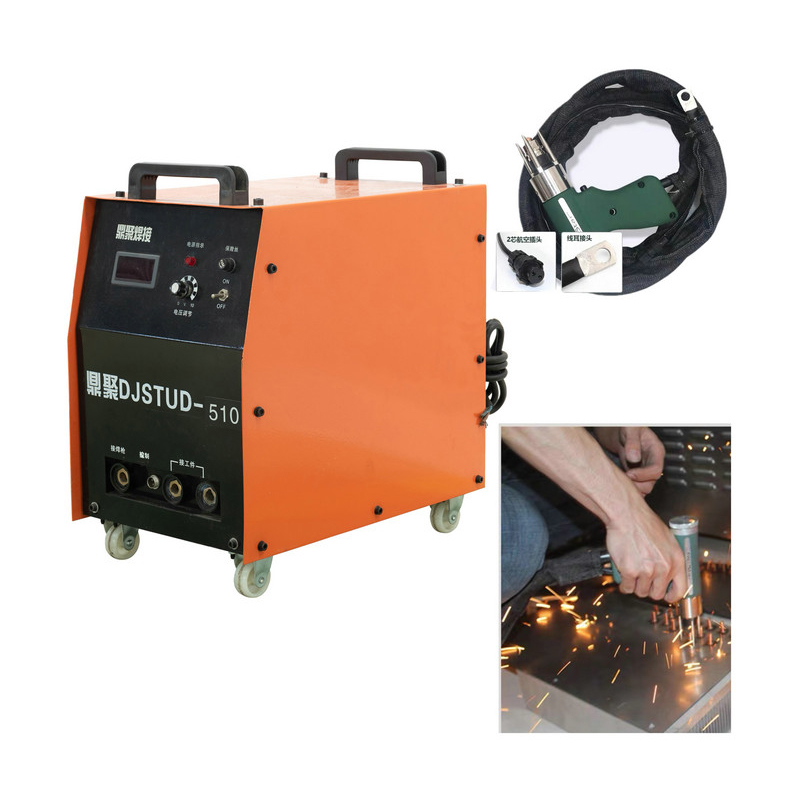
Vandaag de dag de technologie van stiftpuntlassen begrijpen Het bevestigen van componenten aan metalen panelen zonder boren of klinken is een standaardvereiste geworden in de plaatwerkprod...
LEES MEER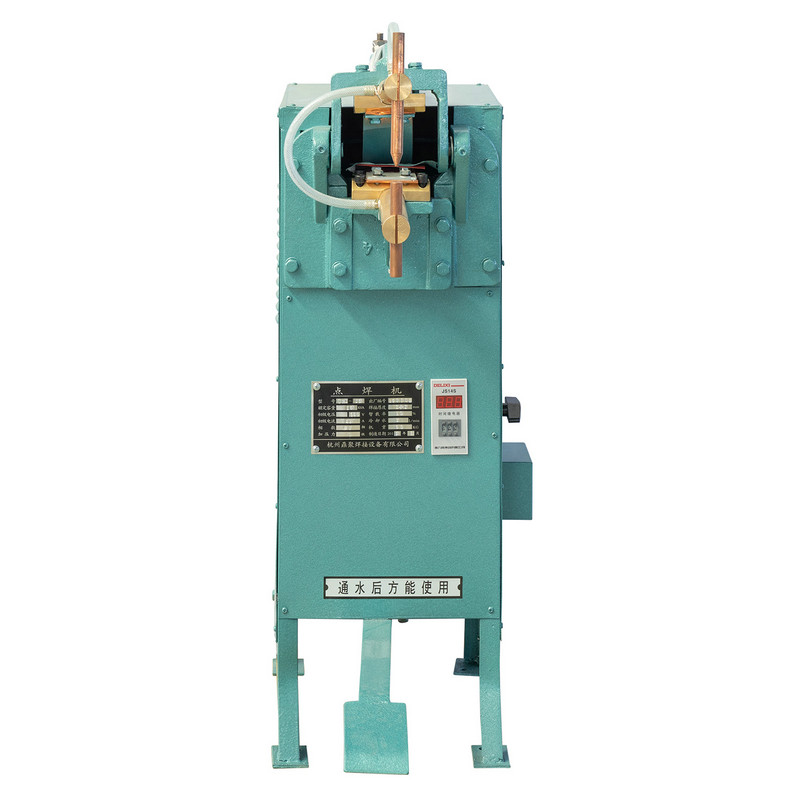
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
LEES MEER
Why Heat Is the Hidden Bottleneck in Spot Welding Elke weerstandspuntlas is in wezen een gecontroleerde thermische gebeurtenis. Een korte, intense stroompuls gaat door twee overlappende me...
LEES MEER
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
LEES MEER
Product
Contactgegevens.
+86-152-5712-5882
Fax: +86-563-2269966
Nr. 21 Guangping Road, Guangde Economic Development Zone, Guangde City, de provincie Anhui
QR-code